《AIAG-VDA 统计过程控制》:第一版黄皮书已于2026年2月1日发布,对比汽车业大家非常熟悉的AIAG《统计过程控制》:2005版(以下简称 AIAG SPC),以及另一本汽车业绝对重量级的VDA4《过程全景中的质量保证-经济的过程设计和过程控制》:2021(以下简称VDA EPD&PC)有哪些主要变化点?
总体来看:黄皮书汲取了AIAG SPC、VDA EPD&PC、ISO 22514、ISO 3534、ISO 7870、ISO/TR 11462-3之精华还融入了很多最佳实践,实现了从孤立统计工具手册向预防性过程管理方法的飞跃,无论从管理流程层面、还是统计技术层面,都展现了突破性的进步!以下重点阐述AIAG VDA黄皮书、AIAG SPC、VDA EPD&PC三者的15个方面主要差异点:
01 黄皮书核心章节编排
更趋于流程化,有利于引导使用和管理。
AIAG-VDA SPC黄皮书
统计过程管理/控制→SPC应用要求→方法概要→机器性能为放行生产设施→过程性能和能力为放行制造过程→统计过程控制图和持续能力→软件应用→文件化和报告→追溯/存档。
AIAG SPC
持续改进和统计过程控制→控制图→其他类型控制图→理解计量型数据过程能力和过程性能。这种章节编排不利于落地使用,以至于企业内很多使用SPC十多年的“老专家”至今尚未厘清SPC应用流程思路。
VDA EPD&PC
过程→过程设计→过程认证→过程分析→过程控制→过程评估。这种章节编排总体体现统计过程管理的流程思路,显然黄皮书继承并扩展了此部分内容。
02 过程控制系统融入六个质量控制环
为统计过程管理的有效实施提供多重保障。
AIAG-VDA SPC黄皮书
过程控制系统和六个质量控制环融为一体,其中六个控制环包括:
SPC团队从防止产生不良的角度使用 统计过程控制环、质量合格门控制环、后过程改进控制环。
质量审核员从局外人监督的视角使用 产品审核控制环、过程审核控制环、体系审核控制环。
AIAG SPC
过程控制系统和过程改进循环分离,其中过程改进循环中包含分析过程环、控制过程环、改进过程环。显然黄皮书内容一部分来源于此。
VDA EPD&PC
无此内容。
03 SPC需要与QMS流程及其他工具协同
将SPC融入到公司质量管理体系中,让SPC在真正需要特殊控制的特性上发挥有效的预防性控制作用。
AIAG-VDA SPC黄皮书
尤其强调与公差/规范设计、FMEA、特殊特性、过程设计(DOE)、控制计划、MSA等的密切配合使用。设想一下:如果公差/规范设计本身是不合理的,Cpk/Ppk值再好,也只能成为蒙混过关的摆设;如果测量系统是不合格的,SPC报告只能是沙滩上的城堡。
AIAG SPC
假设测量系统是合格的,与QMS体系融合还不足。
VDA EPD&PC
强调过程设计、控制策划、假设测量能力是合格的,显然黄皮书中内容更多来源于此。
04 SPC需要团队合作
清晰的角色定义和能力要求,为正确运用SPC提供能力支撑。
AIAG-VDA SPC黄皮书
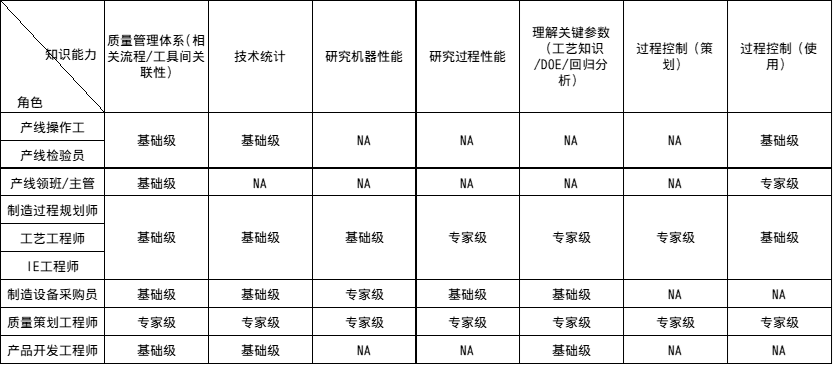
明确定义了SPC中各类角色和能力要求,具体能力要求如下表:
AIAG SPC
无此项要求。
VDA EPD&PC
无此项要求。
05 基于不同研究目的,区分能力研究的方法/指标/样本量
与生产过程成熟度紧密关联,能更清晰地引导使用。
AIAG-VDA SPC黄皮书
机器性能(Pm、Pmk):目的是为了放行设备;则仅需研究机器变差;典型样本量为连续生产50~100件。
初始过程性能(Pp、Ppk):为了放行生产过程;则需要研究人、机、料、法、环带来的变差,此时变差尚未充分暴露;典型的样本量为125件(每组5件,至少25组,合理抽样)。
过程性能((Pp、Ppk))或能力(Cp、Cpk):为了监控生产过程;则需要研究人、机、料、法、环带来的变差,此时变差得到充分暴露;典型的样本量为125件或更多(每组5件,至少25组,合理抽样)。
AIAG SPC
未提及机器能力研究。
VDA EPD&PC
明确区分长短期过程能力研究方法:
短期为机器能力研究,采用指标为Pm、Pmk。
长期为过程能力研究,采用指标为Pp、Ppk、Cp、Cpk。
06 机器性能要求
为机器能力验收提供明确的流程步骤和接受准则。
AIAG-VDA SPC黄皮书
机器性能Pm、Pmk,详细描述了机器性能研究的流程步骤。为避免设备状态的不确定性引起的损失,提出了预加工1 件、5 件的预验收方法和接受准则。
带有多个夹紧装置或型腔的设备,需单独研究每个工位、夹紧装置或型腔的机器性能。
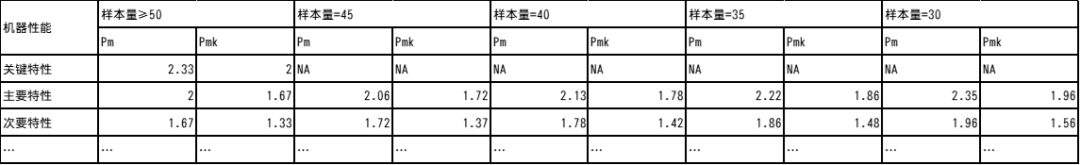
统计技术上考虑样本量差异对置信区间的影响,针对不同类型特性指定了不同样本量的置信度要求及性能要求,典型如下表:
AIAG SPC
无此项要求。
VDA EPD&PC
机器能力研究作为短期能力研究,样本量来自连续加工过程的至少50个零件,不可行时样本量最少可为15,Pm/Pmk的接受准则不做区分,在样本量为50/40/30/20/15时Pm/Pmk的要求分别为1.67/1.72/1.78/1.91/2.03(置信度95%)。显然黄皮书这部分内容在VDA EPD&PC的基础上进一步优化和充实了。
07 时间分布模型
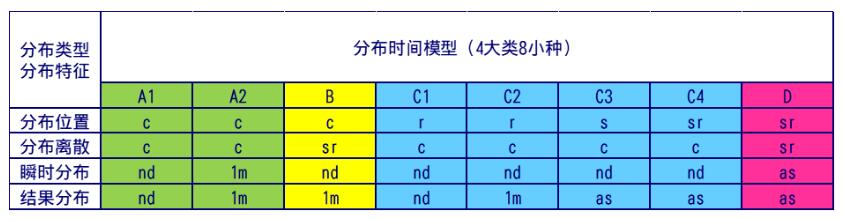
引入了过程随时间的分布模型,更加符合实际的生产过程状况,为合理计算过程性能/能力、以及经济地持续控制过程提供了理论框架。
AIAG-VDA SPC黄皮书
AIAG SPC
无此项内容。
VDA EPD&PC
已引入过程随时间的分布模型,显然黄皮书这部分内容来源于此。
文章来源:TUV
ISO认证、咨询辅导或培训课程,请咨询在线客服或致电400-886-2040,我们将转接至相关主办单位跟进办理!
免责声明:
1、本站文章均转自网络或本站会员发布,本网站文章均注明出处,并不意味着赞同其观点或者已证实内容的真实性;
2、本站对上述所有内容,不提供明示或暗示的担保;
3、本站对上述文章内容、图片、作品等,除根据相关人对其提出确有证据的警告或异议作“移除”处理外,不承担其它任何责任。